
Sistema de Medición de Temperatura AUTAC 300
Medición de Temperatura de Cable Sin Contacto
Medición de la temperatura del conductor después de las etapas de precalentamiento y recocido en procesos de extrusión, independiente del color, material, estructura de la superficie o velocidad de la línea
¿Por qué AUTAC?
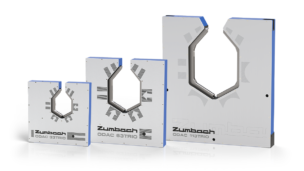
La temperatura que tiene un conductor cuando entra en la extrusora tiene una relación directa con la calidad de la adhesión del aislamiento, las propiedades de elongación del aislamiento y, en última instancia, las propiedades de rendimiento debido a las propiedades dieléctricas resultantes. Un precalentador calcula la potencia de calentamiento necesaria a partir del material, la velocidad de línea y la temperatura ambiente, pero no puede saber cuánto calor pierde el cable en su recorrido hasta el cabezal de la extrusora. El AUTAC 300 mide la temperatura real del cable exactamente donde más importa. El sistema consta de un sensor y una unidad de procesamiento y funciona según el principio de flujo de calor convectivo, sin contacto, de 10 a 300 °C en alambres y cables de 0,2 a 7 mm. La medición es independiente del color, la emisividad, la velocidad, el material y la estructura de la superficie, por lo que no es necesario introducir parámetros específicos del material cuando cambia el producto.
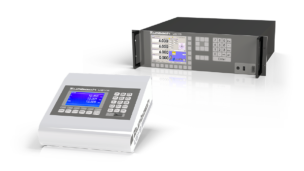
El sensor puede utilizarse de dos maneras. Conectado directamente a un precalentador, añade la capacidad de cerrar el lazo de control de temperatura, con operación y visualización integradas en el precalentador. Como dispositivo autónomo, mide y muestra la temperatura del cable en su propio procesador y transmite el valor a un ordenador anfitrión o CLP. Dado que el controlador admite cabezales sensores Luxtron e Ircon de generaciones anteriores, también puede sustituir sistemas electrónicos de medición de temperatura obsoletos manteniendo los cabezales existentes instalados en la línea.
- Medición sin contacto mediante el principio de flujo de calor convectivo de 10 a 300 °C en alambres y cables de 0,2 a 7 mm, sin necesidad de introducir parámetros específicos del material.
- Integración completa con el precalentador: Control en lazo cerrado a través del procesador del precalentador, con el sensor instalado cerca de la extrusora para compensar automáticamente las pérdidas de calor entre el precalentador y la extrusora.
- Versión autónoma: Incluye su propio procesador para montaje en rack de 19″ o sobremesa, pantalla táctil, registro de tendencias y conexión a un ordenador anfitrión o CLP.
- Compatible con cabezales sensores Luxtron e Ircon anteriores: Conexión mediante cable adaptador VBK30 para cabezales Luxtron antiguos, permitiendo que los cabezales de medición existentes permanezcan instalados.
Características
- Medición de temperatura sin contacto mediante tecnología probada de flujo de calor convectivo
- Independiente del color, la emisividad, el material y el estado de la superficie
- Adecuado para velocidades de línea de hasta 2.500 m/min
- Cabezal de medición ranurado con guías de hilo cerámicas
- Diseño robusto sin piezas móviles
- Interfaces EtherNet TCP/IP, RS-422 y analógicas para una integración sencilla
- Registro de datos integrado con visualización de tendencias y exportación CSV
- Compatible con cabezales sensores Luxtron e Ircon existentes
Ventajas
- No se requieren ajustes de emisividad ni parámetros específicos del material, lo que reduce el tiempo de configuración y la intervención del operario
- Medición de temperatura precisa y repetible en una amplia gama de productos y materiales
- El control de temperatura en lazo cerrado garantiza que el conductor llegue a la extrusora a la temperatura correcta a cualquier velocidad de línea
- Mantenimiento reducido y máxima disponibilidad gracias a un diseño robusto y resistente al desgaste
- Sustitución rápida del sensor sin necesidad de pasar el cable a través del cabezal de medición
- Menores costes de actualización al conservar los cabezales sensores Luxtron e Ircon existentes
- Mejora del control de calidad y de la trazabilidad del proceso mediante el registro integrado de datos
- La protección contra el sobrecalentamiento ayuda a reducir el desperdicio y a proteger los equipos

Diámetro del objeto (mm)


Temperatura del objeto (°C)


Velocidad máxima de línea (m/min)

Interfaz externa


Datos técnicos
Puede encontrar accesorios e información detallada sobre el producto en los folletos correspondientes
AUTAC
- Diámetro de objeto
- 0,2 … 7 mm / 0,008 … 0,27″
- Temperatura del objeto
- 10 °C (50 °F) – 300 °C (572 °F)
- Velocidad de línea
- 1500 m/min (opcional 2500 m/min)
- Folleto
- AUTAC 300 (PDF, 968.65 KB)
Rendimiento comprobado en todo el mundo
Los sistemas AUTAC 300 se utilizan en la extrusión de alambres y cables en todo el mundo para supervisar la temperatura del conductor directamente antes de la extrusora y controlar el precalentador del cable en consecuencia. El principio de medición ha demostrado su eficacia en la producción continua, donde los cambios de color, los diferentes materiales de conductor y las variaciones en la velocidad de línea forman parte de la operación diaria. Junto con el PREHEATER de Zumbach, el AUTAC 300 constituye un paquete completo de precalentamiento y control, desde el calentamiento del conductor hasta la verificación de la temperatura en el cabezal de la extrusora. Utilizado como solución autónoma, puede incorporarse a líneas existentes, incluidas instalaciones que todavía utilizan cabezales de medición Luxtron o Ircon.
Campos de aplicación
Extrusión de Alambres y Cables:
Precalentamiento del conductor antes de la extrusión del aislamiento en conductores de cobre, acero revestido de cobre y aluminio, con verificación de la temperatura directamente en el cabezal de la extrusora.
Recocido y Trefilado de Alambre:
Etapas posteriores al recocido y líneas de trefilado en las que la temperatura del alambre debe mantenerse dentro de un rango definido.
Cables de Datos, Automoción y Energía:
Aplicaciones en las que la adhesión del aislamiento, la consistencia dieléctrica y la estructura de la espuma dependen de una temperatura del conductor estable y repetible.
Modernización y Reequipamiento:
Sustitución de sistemas electrónicos de medición de temperatura obsoletos en líneas existentes. Todos los cabezales de medición Luxtron e Ircon pueden mantenerse, y los valores se transmiten a un ordenador anfitrión o CLP.
Preguntas Frecuentes
¿Cómo mide el AUTAC 300 la temperatura sin tocar el cable?
Utiliza el principio de flujo de calor convectivo, con una distancia de medición de aproximadamente 1 a 3 mm. El sistema consta de un sensor y una unidad de procesamiento y cubre un rango de 10 a 300 °C en alambres y cables de 0,2 a 7 mm, con una resolución de visualización de 1 °C.
¿Es necesario preconfigurar parámetros de emisividad o del material?
No. La medición es independiente del color, la emisividad, la velocidad, el material y la estructura de la superficie, por lo que no es necesario introducir parámetros específicos del material. La misma configuración funciona para conductores desnudos, revestidos, brillantes o mates.
¿Qué cabezal sensor AUTAC se requiere para nuestro producto?
Hay disponibles cuatro rangos de diámetro para alambre redondo: de 0,2 a 1,9 mm, de 1,5 a 3,5 mm, de 3,0 a 5,0 mm y de 4,5 a 7,0 mm. Para otras geometrías de producto existen los cabezales MULTITEMP y FLATTEMP, en los que la distancia de medición puede ajustarse.
¿Puede el AUTAC 300 controlar nuestro precalentador?
Sí, y hay dos formas de hacerlo. Conectado directamente a un precalentador, el sistema añade control de temperatura en lazo cerrado a través del procesador del precalentador, con las funciones de operación y visualización integradas en él. Como dispositivo autónomo, mide y muestra la temperatura en su propio procesador y transmite el valor para su control. Ya utilizamos cabezales de temperatura Luxtron o Ircon.
¿Podemos conservarlos?
Sí. Todos los cabezales sensores Luxtron e Ircon fabricados hasta la fecha pueden conectarse al controlador AUTAC 300. Los cabezales con conector de 37 pines se conectan directamente, mientras que los cabezales Luxtron más antiguos con conector de 24 pines se conectan mediante el cable adaptador VBK30.
¿Cómo llegan los valores medidos a nuestro sistema de control de línea y a nuestra documentación de calidad?
A través de EtherNet TCP/IP o RS-422 para la comunicación con el sistema anfitrión y mediante las salidas analógicas 0-20 mA, 4-20 mA, 0-10 V y ±5 V. Además, el procesador muestra una curva de tendencia y registra continuamente los valores medidos en una memoria USB en formato CSV.